
Piastre e componenti in ceramica lavorati di precisione
Specializzati in tolleranze ultraristrette, le nostre piastre in ceramica lavorate e le parti per...

Un'officina meccanica di precisione nell'Ohio ha eseguito un lotto di parti in acciaio inossidabile 316L attraverso un nuovo centro di lavoro a 5 assi senza alcuna compensazione termica e ha scartato 14 componenti su 100. Le parti scartate hanno mostrato una deriva dimensionale fino a 18 micron su diametri del foro critici. La causa non era la geometria dell'utensile o l'eccentricità del mandrino; era l'effetto cumulativo dell'espansione termica che non era mai stata gestita attivamente.
L'accuratezza della parte lavorata di precisione è la misura di quanto un componente prodotto corrisponde alle specifiche di progettazione. Nei settori ad alto valore come quello aerospaziale, dei dispositivi medici e dei motori automobilistici, mantenere tolleranze entro ±5 micron non è un lusso: è un requisito contrattuale. Per raggiungere questo livello di coerenza è necessario il controllo su sei fattori interdipendenti: comportamento termico, rigidità della macchina, condizioni dell'utensile, proprietà del materiale, parametri di taglio e competenza dell'operatore.
La temperatura è la nemica silenziosa della precisione. Anche una variazione di 1°C della temperatura ambiente può espandere una parte in acciaio da 300 mm di quasi 3,5 micron, abbastanza da respingere un componente con tolleranze strette. Le macchine utensili generano calore attraverso la rotazione del mandrino, l'attrito di taglio e i sistemi idraulici. Senza un raffreddamento attivo, questa deriva termica si accumula in modo imprevedibile. I moderni centri di lavoro utilizzano sistemi di raffreddamento con stabilità di ±0,5°C e molti integrano sensori termici che rispondono al CNC in tempo reale. Per le operazioni critiche, consigliamo custodie climatizzate che mantengano una temperatura di 20°C ± 0,2°C. Questo singolo investimento spesso riduce il tasso di scarto di oltre il 40% nella produzione di grandi volumi.
Contributo della deriva termica per sorgente macchina
Le percentuali rappresentano il contributo medio all'errore termico totale nelle tipiche operazioni di fresatura. I valori variano in base alla progettazione della macchina e alle condizioni operative.
Ogni operazione di taglio genera vibrazioni: la domanda è quanto bene le assorbe la tua macchina. Una bassa rigidità porta a vibrazioni, che lasciano segni visibili e provocano la deflessione dell'utensile. Un telaio rigido della macchina, spesso realizzato in cemento polimerico o ghisa, può smorzare frequenze fino a 200 Hz, mentre le strutture leggere risuonano ad ampiezze più elevate. I test dimostrano che un aumento della rigidità statica del 25% migliora la finitura superficiale di quasi un grado Ra. I sistemi di smorzamento attivi, come gli smorzatori a massa accordata o gli attuatori piezoelettrici, possono ridurre ulteriormente le vibrazioni del 60-70%, consentendo velocità del mandrino più elevate senza sacrificare la precisione.
Ampiezza della vibrazione rispetto alla velocità di taglio
Ampiezza relativa normalizzata alla vibrazione massima a bassa velocità. L'intervallo ottimale corrisponde al 60‑80% della velocità massima del mandrino con lo smorzamento attivo attivato.
Le condizioni dell'utensile sono probabilmente il fattore più controllabile dall'operatore. Un utensile usurato produce forze di taglio più elevate, genera più calore e lascia una finitura superficiale scadente. La sostituzione degli inserti ogni 200–300 parti, a seconda del materiale, è una pratica comune. Gli utensili rivestiti (TiAlN, AlCrN) prolungano la durata fino al 300% e riducono il tagliente di riporto. Inoltre, l'angolo di spoglia e l'angolo di spoglia dell'utensile devono essere adattati al materiale del pezzo da lavorare, ad esempio, una spoglia positiva per l'alluminio, negativa per l'acciaio temprato. Il nostro lavorazioni meccaniche di precisione le funzionalità includono sistemi di monitoraggio delle condizioni degli utensili che rilevano l'usura in tempo reale, prevenendo costose deviazioni.
Vita utensile per tipo di rivestimento (ore)
Condizioni di prova: inserti in metallo duro, acciaio inossidabile 316L, velocità di taglio e avanzamento costanti. Gli utensili rivestiti mostrano una durata utensile notevolmente estesa.
Non tutti i metalli sono uguali. Gli acciai automatici come il 12L14 si lavorano facilmente, mentre le superleghe come l'Inconel 718 sono notoriamente difficili. La durezza, la duttilità e la conduttività termica del materiale influenzano tutte le forze di taglio e l'usura dell'utensile. Ad esempio, le leghe di titanio richiedono basse velocità di taglio e velocità di avanzamento elevate per evitare l'incrudimento. Un semplice indice di lavorabilità, basato sulla durata dell'utensile e sulla finitura superficiale, può guidare la pianificazione del processo. Un database proprietario che copre oltre 200 materiali aiuta a consigliare i parametri ideali per ogni lavoro.
Materiali ad alta lavorabilità
Materiali a bassa lavorabilità
Velocità, avanzamento e profondità di taglio costituiscono il "triangolo d'oro" della lavorazione. Correre troppo velocemente sacrifica la durata dell'utensile; troppo lento riduce la produttività. I sistemi CNC avanzati utilizzano il controllo adattivo per mantenere un carico di truciolo costante, regolando automaticamente le velocità di avanzamento per compensare l'usura dell'utensile o le variazioni del materiale. Un insieme di parametri ben ottimizzato può migliorare la precisione del 15-20% riducendo al tempo stesso il tempo di ciclo. La progettazione degli esperimenti (DoE) viene utilizzata per trovare il punto ottimale per ogni lavoro, bilanciando finitura superficiale, stabilità dimensionale e produttività.
Anche la macchina più avanzata fa affidamento su operatori esperti. Comprendere i modelli di usura degli utensili, interpretare la finitura superficiale ed effettuare micro-regolazioni può salvare migliaia di parti dagli scarti. Gli investimenti nella formazione continua e nell’incoraggiamento degli operatori a condividere le conoscenze durante i turni producono ritorni significativi. Una cultura che privilegia la precisione rispetto alla velocità e premia la risoluzione dei problemi spesso produce i maggiori guadagni in termini di precisione. I parametri interni mostrano che i negozi con operatori coinvolti hanno il 30% in meno di avvisi sulla qualità e il 25% in più di rendimento al primo passaggio.
| Fattore | Impatto sulla precisione | Approccio di mitigazione |
| Deriva termica | ± 10–20 µm | Controllo del liquido di raffreddamento, cabina climatica |
| Vibrazione | ± 5–15 µm | Telaio rigido, smorzamento attivo |
| Usura degli utensili | ± 8–25 µm | Utensili rivestiti, monitoraggio in tempo reale |
| Variabilità del materiale | ± 3–12 µm | Preselezione, test in batch |
| Parametri di taglio | ± 4–18 µm | Controllo adattivo, ottimizzazione DoE |
| Abilità dell'operatore | ± 5–15 µm | Formazione, procedure di lavoro standard |
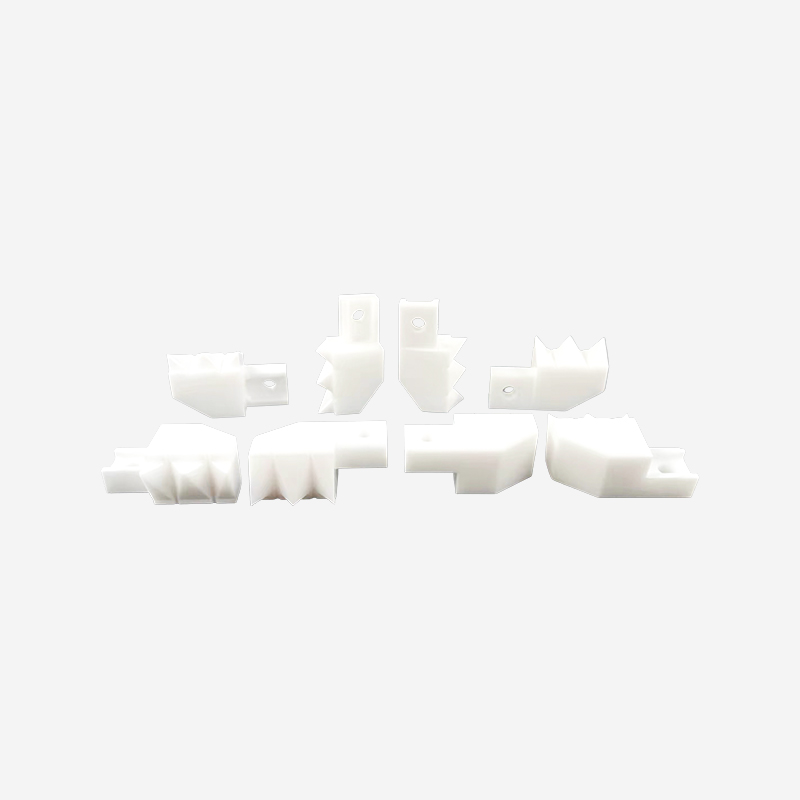
Specializzati in tolleranze ultraristrette, le nostre piastre in ceramica lavorate e le parti per...
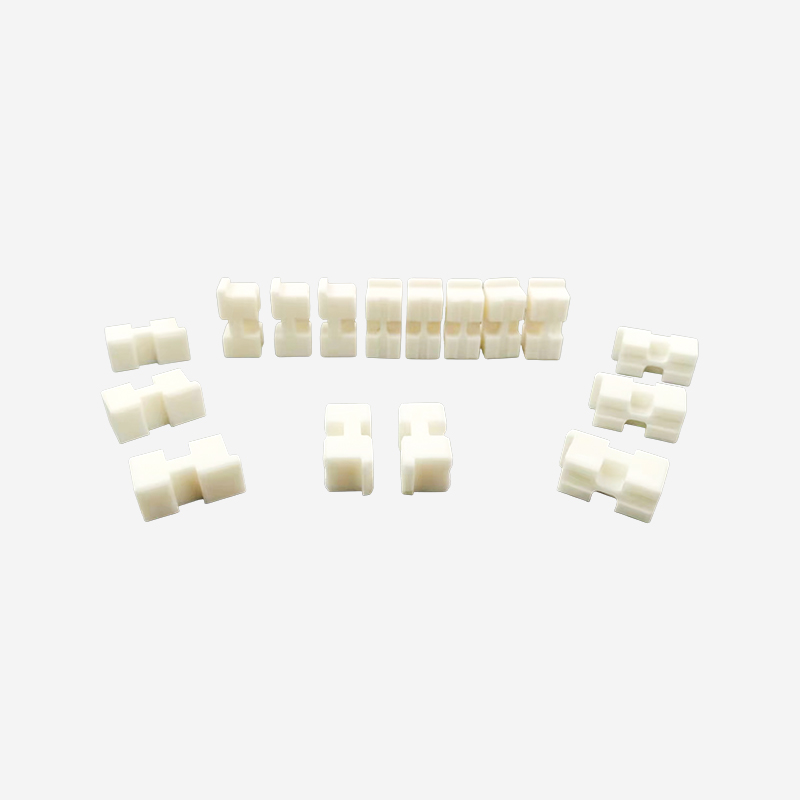
Componenti strutturali progettati su misura che combinano le proprietà di elevata purezza dell&#x...
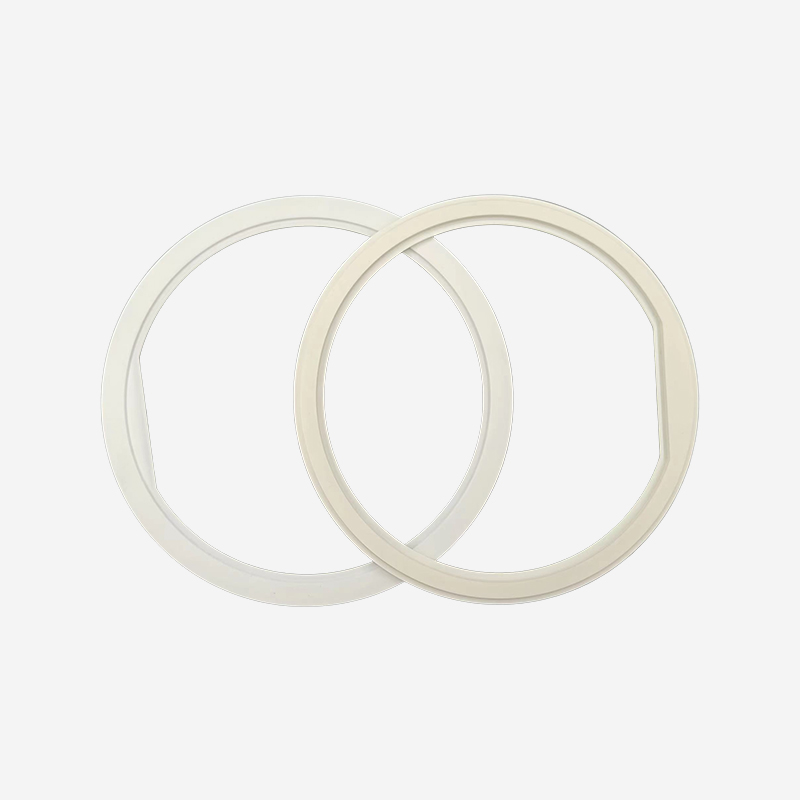
Una gamma completa di ricambi in ceramica ad alte prestazioni progettati per sostituire le tradiz...
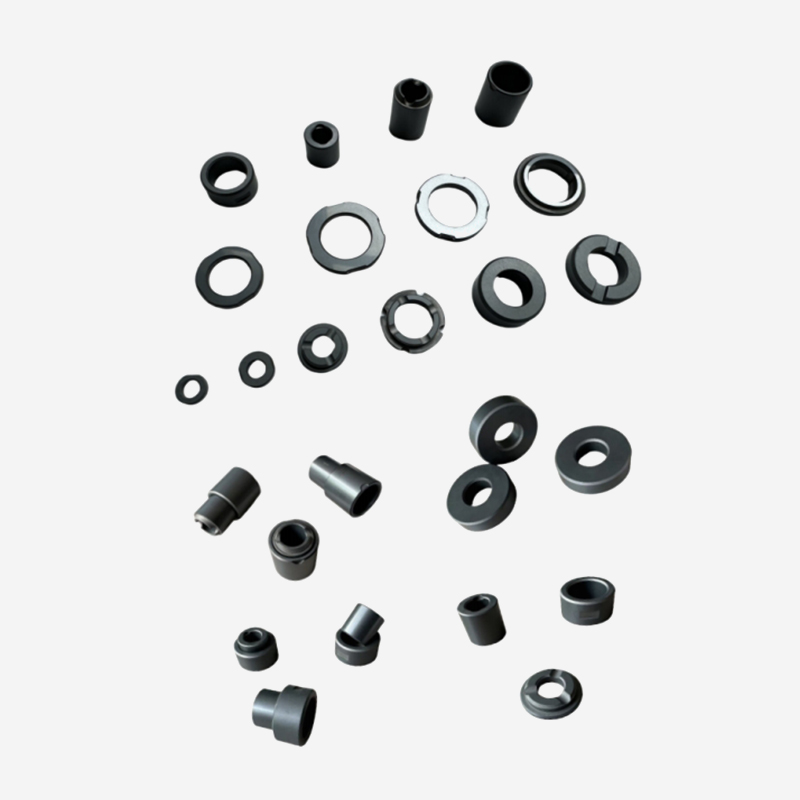
Le ceramiche in carburo di silicio ad alte prestazioni presentano una resistenza all'usura e...
Campo di applicazione: Vetro di copertura La lavorazione del vetro di copertura per prodo...
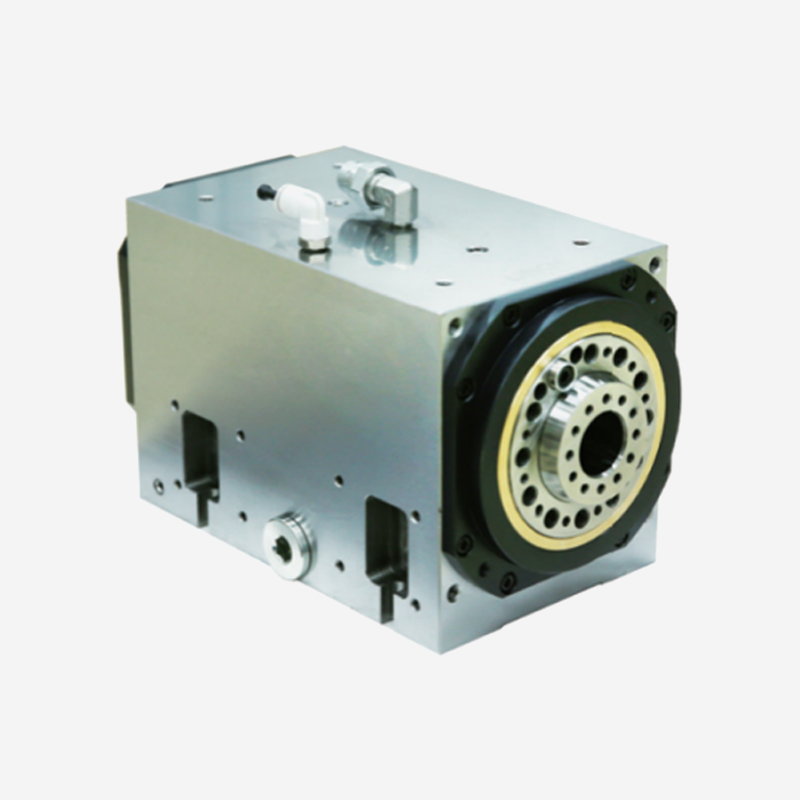
Applicazioni Rettificatrici universali/composite Rettificatrici per cuscinetti Rett...
Pronti a innovare insieme? Contatta i nostri esperti.
Contattaci
Address: 288 Shande Road, città di Shanyang, distretto di Jinshan, Shanghai, Cina TEL/WhatsApp:Terminale mobile