
CW710J Stazione di frantumazione mobile su ruote
La stazione di frantumazione mobile su ruote CW710J è un'attrezzatura mobile di frantumazion...

Un produttore di dispositivi medici del Minnesota si è trovato a fronteggiare una grave carenza di componenti di strumenti chirurgici. Le parti richiedevano tolleranze di ±5 micron sui diametri critici, con geometrie interne complesse e una finitura superficiale di Ra 0,4. Collaborando con un partner specializzato in lavorazioni meccaniche di precisione, il team di ingegneri ha tracciato un processo di produzione completo, dall'ispezione delle materie prime alla passivazione finale, e ha consegnato 5.000 componenti in sei settimane, tutti conformi alle specifiche. Quel risultato non fu fortuna; era il risultato di un flusso di lavoro di produzione disciplinato e ben compreso.
I pezzi meccanici di precisione sono gli elementi costitutivi dell'industria moderna. Dagli strumenti chirurgici e dal carrello di atterraggio degli aerei ai componenti dei motori automobilistici e alle apparecchiature per semiconduttori, queste parti consentono le prestazioni e l'affidabilità di innumerevoli prodotti. Ma come sono realmente realizzati? Questa guida fornisce una panoramica completa e dettagliata di lavorazioni meccaniche di precisione processo, coprendo tutto, dalla progettazione e selezione dei materiali all'ispezione e alla finitura superficiale. Che tu sia nuovo nel settore manifatturiero o un professionista esperto degli approvvigionamenti, questa risorsa approfondirà la tua comprensione di ciò che serve per produrre componenti di alta qualità e con tolleranze strette.
Ogni pezzo lavorato con precisione inizia come un'idea, ma quell'idea deve essere tradotta in un progetto realizzabile. È qui che entra in gioco la progettazione finalizzata alla producibilità. Gli ingegneri lavorano a stretto contatto con i macchinisti per rivedere la geometria della parte, identificare potenziali sfide e ottimizzare la progettazione per la produzione. Caratteristiche come angoli interni acuti, fessure strette e profonde e pareti sottili possono essere difficili o costose da lavorare, quindi vengono spesso riprogettate per essere più facili da produrre.
Durante questa fase, il team di progettazione specifica le dimensioni critiche, le tolleranze e i requisiti di finitura superficiale. Selezionano inoltre il materiale in base ai requisiti funzionali della parte, all'ambiente operativo e ai vincoli di costo. Una revisione DFM ben eseguita può ridurre i costi di lavorazione del 20-30% ed evitare costose sorprese durante la produzione. Il risultato di questa fase è un disegno tecnico completo e un modello solido 3D che funge da definizione principale per il resto del processo.
Una volta finalizzato il progetto, il passo successivo è selezionare il materiale giusto. La scelta del materiale influisce sulla lavorabilità, sulla durata dell'utensile, sulla resistenza della parte, sul peso e sul costo. I materiali comuni per la lavorazione di precisione includono leghe di alluminio, acciai inossidabili, titanio, ottone, rame e tecnopolimeri. Per applicazioni impegnative vengono utilizzati materiali come Inconel, Monel e altre superleghe.
L'approvvigionamento dei materiali prevede l'approvvigionamento di materie prime certificate da fornitori approvati. Ogni lotto in entrata viene ispezionato per verificarne la composizione chimica e le proprietà meccaniche, garantendo che soddisfi le specifiche richieste per il pezzo. La tracciabilità è fondamentale, soprattutto nei settori regolamentati come quello aerospaziale e dei dispositivi medici, dove la certificazione dei materiali deve essere mantenuta lungo l'intera catena di fornitura.
Selezione dei materiali per settore
La selezione dei materiali varia in modo significativo a seconda del settore, in base ai requisiti di robustezza, resistenza alla corrosione e considerazioni sui costi.
Una volta selezionato il materiale, il processo di produzione passa alla programmazione CNC. È qui che il modello digitale viene tradotto in istruzioni della macchina che guidano gli utensili da taglio lungo percorsi precisi per rimuovere il materiale e creare la geometria desiderata. I programmatori esperti utilizzano software di produzione assistita da computer per generare percorsi utensile, considerando fattori quali velocità di taglio, velocità di avanzamento, profondità di taglio e impegno dell'utensile.
L'ottimizzazione del percorso utensile è un passaggio fondamentale che bilancia il tempo di lavorazione, la durata dell'utensile e la finitura superficiale. Il software CAM avanzato è in grado di simulare l'intero processo di lavorazione, rilevando potenziali collisioni, verificando la distanza dell'utensile e prevedendo la qualità della superficie prima che qualsiasi metallo venga tagliato. Questa verifica virtuale riduce il rischio di errori costosi e consente ai programmatori di mettere a punto il processo per la massima efficienza.
Confronto dell'efficienza del percorso utensile
L'efficienza rappresenta la velocità di rimozione del materiale rispetto al massimo teorico. Le strategie avanzate del percorso utensile migliorano significativamente la produttività.
Prima di iniziare il taglio, il pezzo deve essere tenuto saldamente nella macchina. Il bloccaggio del pezzo è il processo di bloccaggio, fissaggio o fissaggio in altro modo della materia prima in modo che rimanga stabile durante la lavorazione. Un corretto fissaggio del pezzo è essenziale per mantenere la precisione, prevenire le vibrazioni e garantire la sicurezza dell'operatore. I metodi comuni di fissaggio dei pezzi includono morse, mandrini, pinze e dispositivi progettati su misura.
Per le parti complesse, spesso sono necessari dispositivi personalizzati per mantenere la parte in un orientamento specifico, accedere a elementi difficili da raggiungere e ridurre al minimo la deflessione durante il taglio. La progettazione delle attrezzature è un'abilità specializzata che richiede la comprensione delle forze di lavorazione, della geometria delle parti e dei volumi di produzione. Un'attrezzatura ben progettata riduce i tempi di configurazione, migliora la ripetibilità e consente una qualità costante da parte a parte.
Con il programma scritto e l'attrezzatura pronta, può iniziare la lavorazione vera e propria. È qui che la precisione e l'affidabilità dell'attrezzatura contano davvero.
Il cuore del processo di produzione di precisione è l’operazione di lavorazione stessa. Ciò comporta l'utilizzo di frese CNC, torni o altre macchine utensili per rimuovere materiale dal pezzo in lavorazione secondo i percorsi utensile programmati. Le operazioni di lavorazione vengono generalmente eseguite in fasi, iniziando con la sgrossatura per rimuovere rapidamente la maggior parte del materiale, seguita da passaggi di semifinitura e finitura per ottenere le dimensioni finali e la finitura superficiale.
La fresatura CNC è uno dei processi più comuni, che utilizza utensili da taglio rotanti per rimuovere materiale da un pezzo fermo. La tornitura CNC, invece, fa ruotare il pezzo mentre un utensile da taglio stazionario rimuove il materiale. Entrambi i processi possono essere eseguiti su macchine a 3, 4 o 5 assi, con assi aggiuntivi che consentono geometrie più complesse e riducono il numero di configurazioni richieste. Durante tutto il processo di lavorazione, viene applicato del refrigerante per controllare la temperatura, lubrificare l'interfaccia di taglio ed eliminare i trucioli. Avanzato lavorazioni meccaniche di precisione i sistemi integrano questi processi con il monitoraggio in tempo reale per garantire una qualità costante in ogni ciclo di produzione.
Tipica ripartizione del tempo di lavorazione
Distribuzione temporale per un tipico lavoro di lavorazione di precisione. L'installazione e l'ispezione rappresentano una parte significativa del tempo di ciclo totale.
Il controllo qualità non è un elemento secondario nella lavorazione di precisione: è integrato in ogni fase del processo. L'ispezione durante il processo prevede la misurazione delle parti in varie fasi della produzione per verificare che le dimensioni siano mantenute entro la tolleranza. Questo può essere fatto utilizzando strumenti manuali come micrometri e calibri, o strumenti più avanzati come macchine di misura a coordinate e comparatori ottici.
Il controllo statistico del processo viene spesso utilizzato per monitorare le tendenze e rilevare i cambiamenti nel processo prima che le parti vadano fuori tolleranza. Tracciando le dimensioni chiave e calcolando gli indici di capacità, i produttori possono garantire che il processo sia stabile e in grado di soddisfare le specifiche richieste. Se viene rilevata una deviazione, il processo può essere modificato in tempo reale per correggere il problema, evitando scarti e rilavorazioni.
Dopo che la parte è stata lavorata fino alle dimensioni finali, spesso viene sottoposta a finitura superficiale e operazioni secondarie per ottenere l'aspetto, la resistenza alla corrosione o le proprietà funzionali richieste. I processi di finitura comuni includono anodizzazione, placcatura, verniciatura, verniciatura a polvere e passivazione. Questi trattamenti proteggono la parte dal degrado ambientale e possono anche migliorarne l'aspetto estetico.
Le operazioni secondarie possono includere il trattamento termico per alterare le proprietà meccaniche del materiale, la saldatura o l'assemblaggio per combinare più componenti e test non distruttivi per verificare l'integrità della parte. Per le parti che richiedono superfici estremamente lisce, possono essere impiegati processi come levigatura, lappatura o lucidatura.
Processi di finitura superficiale
Operazioni secondarie
Prima che la parte venga spedita al cliente, deve superare un'ispezione finale completa. Ciò comporta la verifica di tutte le dimensioni critiche rispetto al disegno tecnico, il controllo della finitura superficiale e la conferma che eventuali requisiti speciali siano soddisfatti. Per le industrie regolamentate, spesso è richiesto un rapporto di ispezione del primo articolo, che documenti ogni dimensione e caratteristica della prima parte di produzione.
La tracciabilità è anche una componente chiave dell'ispezione finale. Le certificazioni dei materiali, i registri dei processi e i risultati delle ispezioni vengono raccolti in un pacchetto di documentazione sulla qualità che accompagna la spedizione. Questo pacchetto fornisce al cliente la certezza che la parte è stata prodotta secondo gli standard richiesti e consente la completa tracciabilità in caso di problemi di qualità.
La fase finale del processo di lavorazione di precisione è l'imballaggio e la logistica. Le parti devono essere imballate con cura per evitare danni durante il trasporto, soprattutto se presentano caratteristiche delicate o superfici critiche. Trattamenti anticorrosione, essiccanti e imballaggi imbottiti vengono spesso utilizzati per proteggere le parti durante il trasporto.
La pianificazione della logistica garantisce che i componenti vengano consegnati al cliente in tempo e nella quantità corretta. Ciò può comportare il coordinamento con spedizionieri, intermediari doganali e team di magazzino per garantire che la catena di approvvigionamento funzioni senza intoppi.
| Palcoscenico | Attività chiave | Durata tipica |
| Progettazione e DFM | Revisione del progetto, selezione dei materiali | 1-3 settimane |
| Programmazione e configurazione | Programmazione CAM, progettazione attrezzature | 1-5 giorni |
| Lavorazione | Sgrossatura, finishing operations | Varia in base alla parte |
| Ispezione | Ispezione in-process e finale | 1-3 ore |
| Finitura | Anodizzazione, placcatura, trattamento termico | 1-5 giorni |
| Imballaggio e spedizione | Imballaggio protettivo, logistica | 1-3 giorni |
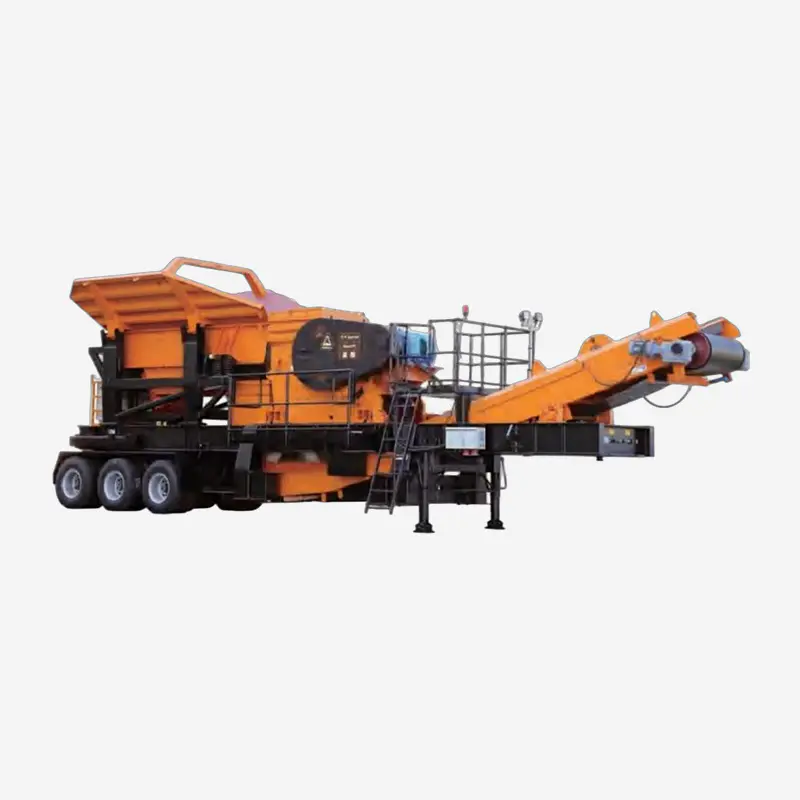
La stazione di frantumazione mobile su ruote CW710J è un'attrezzatura mobile di frantumazion...
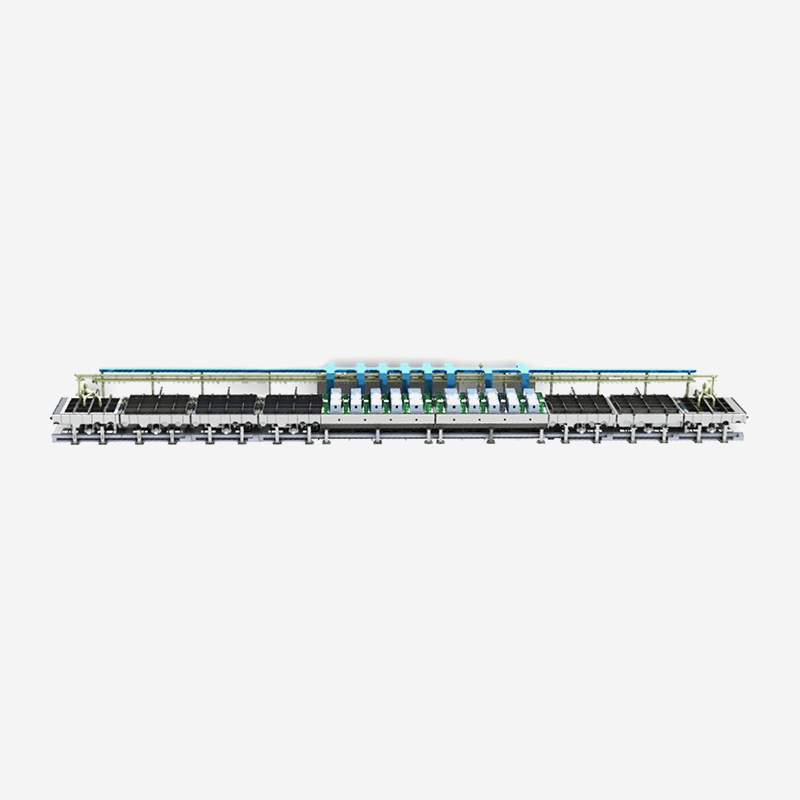
Un sistema di rivestimento continuo orizzontale in linea con magnetron sputtering che prepara pel...
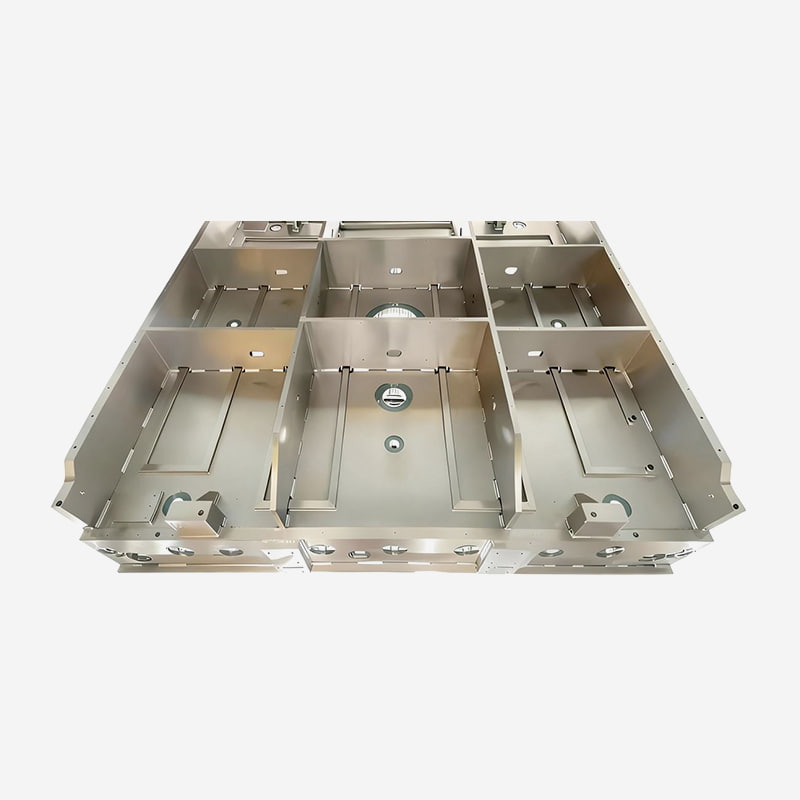
Progettate per i processi ALD, CVD e PVD, queste camere presentano un'integrità di tenuta su...
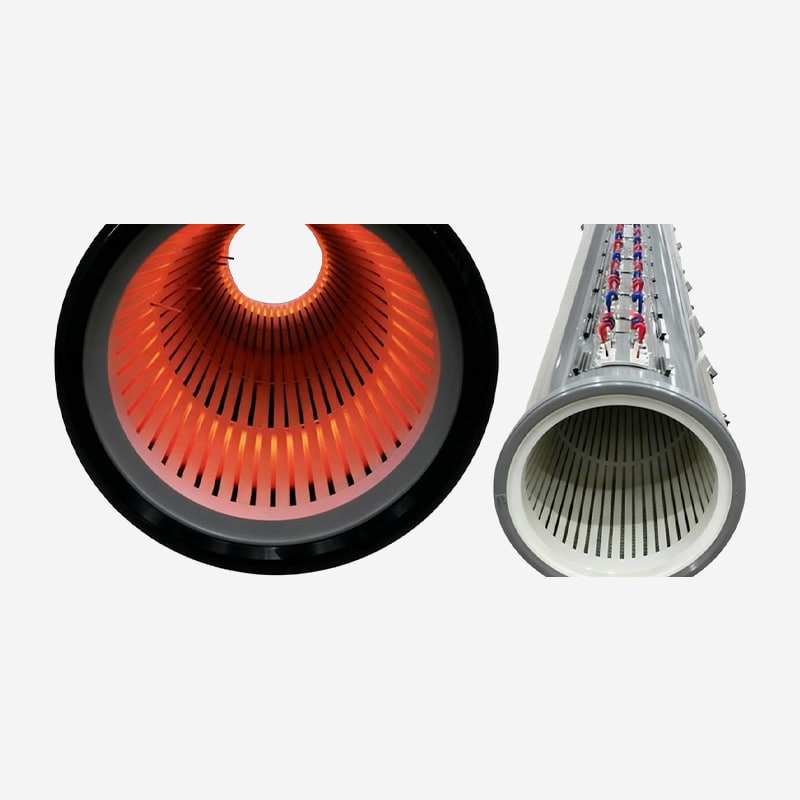
Forniamo una gamma completa di componenti chiave ad alte prestazioni per apparecchiature di depos...
Pronti a innovare insieme? Contatta i nostri esperti.
Contattaci
Address: 288 Shande Road, città di Shanyang, distretto di Jinshan, Shanghai, Cina TEL/WhatsApp:Terminale mobile