
Camere dell'industria della fibra ottica
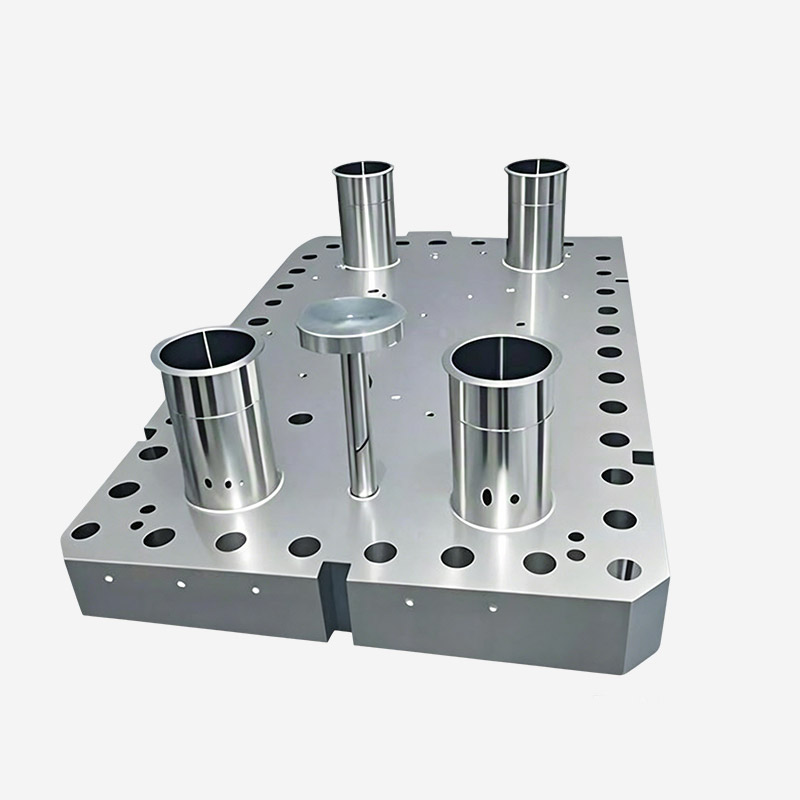
Progettato su misura per la deposizione e la sinterizzazione nella produzione di preforme per fib...

Ogni sistema di aspirazione ha una personalità. Alcuni mantengono rapidamente la pressione di base e rimangono stabili per settimane; altri sembrano sviluppare una nuova perdita ogni volta che viene aperta una flangia. Nella maggior parte dei casi, la differenza non è la pompa o il controller. È la camera a vuoto: la sua geometria, la sua superficie interna e il modo in cui è stata saldata e pulita.
Questa guida spiega cosa cercare quando si specifica, si acquista o si ispeziona una camera a vuoto, dalla selezione dei materiali e dal trattamento superficiale ai controlli di qualità e alla valutazione dei fornitori.
Una camera a vuoto è un recipiente sigillato che consente lo svolgimento di un processo a una pressione inferiore a quella dell'atmosfera circostante. A seconda dell'applicazione, la camera può funzionare in vuoto spinto (sopra 1 mbar), vuoto spinto (circa 1 x 10^-3 mbar) o vuoto ultraelevato (sotto 1 x 10^-7 mbar). Più bassa è la pressione target, maggiore è l'attenzione che ogni dettaglio richiede.
Il design della camera determina tre cose: quanto velocemente il sistema raggiunge la pressione target, quanto bassa può essere tale pressione e quanto stabile rimane durante il processo. Tali risultati dipendono dal materiale di base, dalla finitura della superficie interna, dal numero e dalla qualità delle guarnizioni e dal modo in cui sono montati i componenti interni. Una camera con una scarsa finitura interna può degassare per settimane; una camera con volumi intrappolati potrebbe non raggiungere mai la pressione indicata in scheda tecnica.
La camera dovrebbe inoltre essere progettata per una buona conduttanza. Le porte della pompa devono essere grandi e i componenti interni non devono creare passaggi stretti che rallentino il flusso del gas.
L'acciaio inossidabile è il materiale predefinito per la maggior parte delle camere ad alto e ultra alto vuoto. Gradi come 304L o 316L forniscono una buona resistenza alla corrosione, un basso degassamento dopo l'elettrolucidatura e proprietà meccaniche stabili sotto cicli termici. L'alluminio viene spesso scelto per camere di grandi dimensioni o parti mobili perché è più leggero e ha una migliore conduttività termica, ma il suo strato di ossido poroso deve essere attentamente controllato durante la produzione. La tabella seguente riassume le scelte dei materiali più comuni.
| Materiale | Uso tipico | Vantaggio chiave | Limitazione principale |
|---|---|---|---|
| Acciaio inossidabile 304/316L | Camere ad alto vuoto e UHV | Basso degassamento, ottima saldabilità | Più pesante dell'alluminio |
| Alluminio 6061 | Grandi camere, sistemi di rivestimento | Leggero, buona conduttività termica | Necessita di una sigillatura superficiale speciale |
| Rame privo di ossigeno | Guarnizioni e passanti | Tassi di perdita molto bassi con flange CF | Costoso, morbido |
La finitura superficiale non è estetica. Per il vuoto spinto, spesso è sufficiente una superficie pulita, sabbiata o passivata. Per il vuoto ultra spinto, l'elettrolucidatura rimuove le microfessure e le particelle incorporate che intrappolano il gas e creano perdite virtuali. La pulizia deve essere eseguita con detergenti alcalini, risciacqui con acqua deionizzata e, ove appropriato, un ciclo di cottura sotto vuoto.
Ogni saldatura è una potenziale fonte di perdite virtuali e di generazione di particelle. Le saldature a piena penetrazione, le saldature continue anziché le saldature a punti e le progettazioni che evitano fessure o tasche cieche riducono il rischio. Dopo la saldatura, la camera dovrebbe essere sottoposta a un test di tenuta con elio, idealmente con il rilevatore di perdite collegato alla camera e spruzzato di elio all'esterno di ogni giunto.
La scelta dello standard della flangia influisce sulla tenuta, sulla facilità di montaggio e sulla manutenzione a lungo termine. Le flange KF e ISO sono pratiche per impianti grezzi e ad alto vuoto perché veloci da montare; Le flange CF con guarnizioni metalliche sono comuni nelle applicazioni UHV perché possono essere cotte e raggiungono tassi di perdita estremamente bassi. Le finestre, i passanti elettrici e gli ingressi del gas devono essere progettati in modo che i loro materiali abbiano un'espansione termica compatibile e non producano gas.
Ogni camera deve resistere alla pressione atmosferica senza deformazioni permanenti. Lo spessore delle pareti, le nervature di irrigidimento e il posizionamento delle porte sono quindi decisioni strutturali. Allo stesso tempo, le dimensioni della porta e la geometria interna determinano la velocità di pompaggio effettiva. Una camera grande con un'uscita piccola pomperà lentamente, indipendentemente dalla potenza della pompa a vuoto.
Il miglior design della camera a vuoto fallisce se non può essere lavorata secondo le tolleranze richieste. Le facce della flangia devono rimanere piatte e parallele, le scanalature dell'O-ring devono essere entro pochi centesimi di millimetro e gli schemi di bullonatura devono essere allineati con l'hardware corrispondente. In pratica, ciò significa che il produttore della camera dovrebbe avere capacità interne di lavorazione, ispezione e trattamento superficiale anziché fare affidamento su subappaltatori separati.
Nella nostra struttura combiniamo lavorazioni meccaniche di precisione da 0,001 mm con pezzi che vanno da 0,1 grammi a 150 tonnellate, motivo per cui possiamo produrre di tutto, dai piccoli componenti CF alle grandi camere di rivestimento. Per uno sguardo più attento ai processi di precisione dietro i componenti della camera, consulta la nostra guida su come vengono prodotte parti meccaniche di precisione .
Non fare affidamento solo sulle parole del fornitore di camere a vuoto. Richiedi il rapporto del test di tenuta dell'elio, il certificato dei materiali e il registro delle ispezioni dimensionali prima di pianificare l'installazione.
Come minimo, il fornitore dovrebbe essere in grado di fornire:
I processi dei semiconduttori come lo sputtering, l'attacco e la deposizione di vapori chimici richiedono ambienti stabili ad alto vuoto o ultraelevato vuoto. Il camera a vuoto deve resistere alla generazione di particelle, tollerare i gas reattivi e mantenere le superfici pulite tra un ciclo e l'altro del processo. Per i materiali semiconduttori di terza generazione come il carburo di silicio, la camera spesso deve funzionare con componenti ad alta temperatura e parti ceramiche specializzate. Ecco perché produciamo camere per semiconduttori dedicate per alto e ultra alto vuoto con geometria interna e qualità di saldatura strettamente controllate.
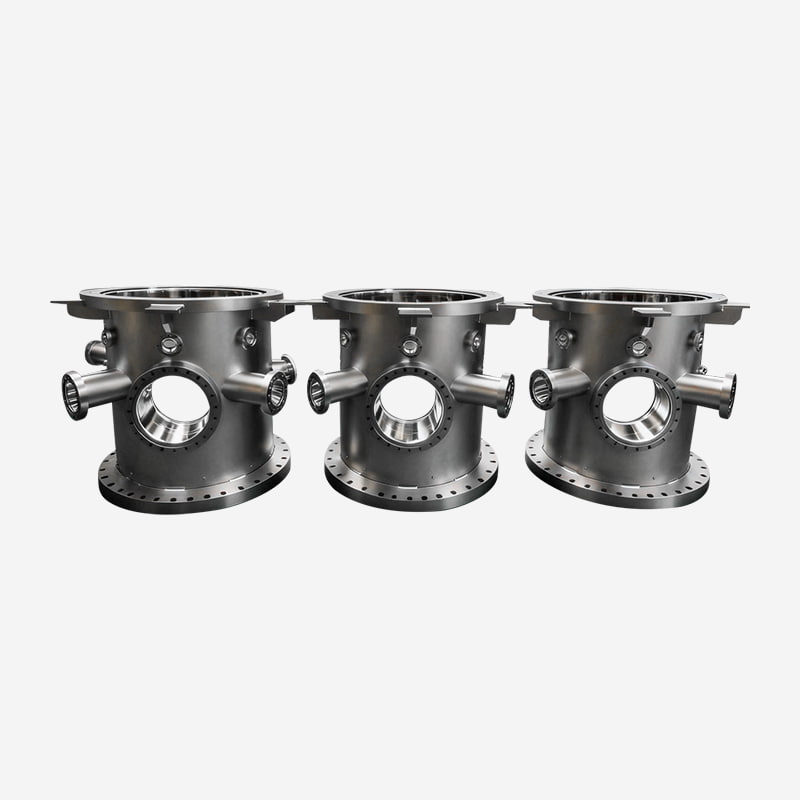 Camere a vuoto per semiconduttori ad alto e ultra-alto vuoto Queste camere sono costruite per ambienti HV/UHV stabili nella lavorazione dei semiconduttori, con geometria controllata e test di tenuta. Considerateli laddove i gas reattivi e i componenti ad alta temperatura richiedono prestazioni di vuoto pulite e affidabili. Visualizza il prodotto →
I sistemi di rivestimento utilizzano camere con grandi volumi interni, porte di accesso multiple e spesso attrezzature specializzate per la lavorazione roll-to-roll o in linea. Il corpo della camera deve fornire rigidità strutturale sotto carico di vuoto mantenendo le superfici interne compatibili con la pellicola depositata. Per le linee di rivestimento continue, la lunghezza della camera e la disposizione delle porte sono generalmente personalizzate in base al processo. Le nostre camere di rivestimento in linea continua sono costruite per questo requisito.
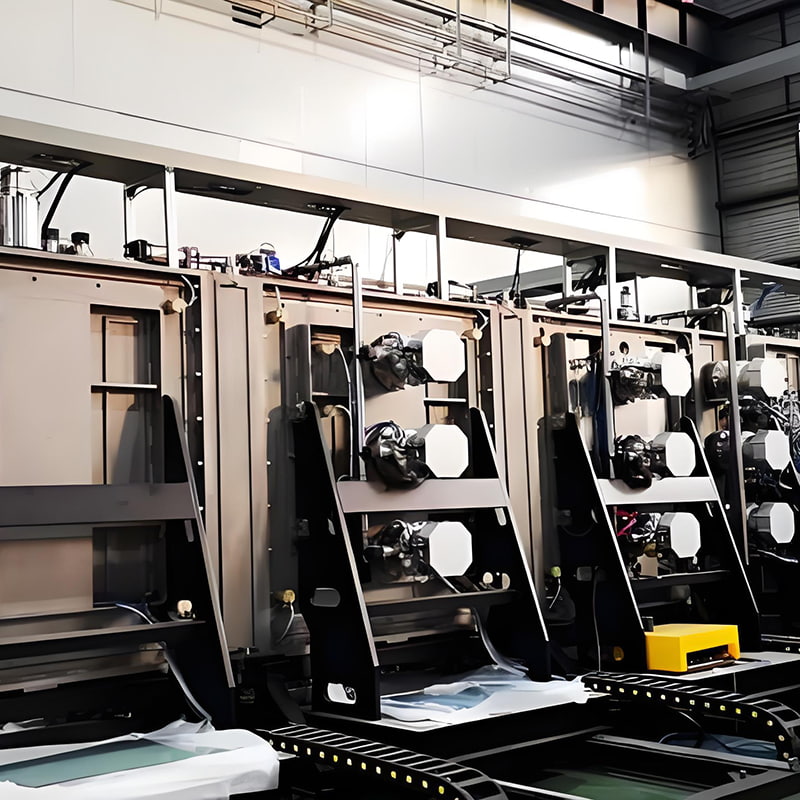 Camere di rivestimento in linea continua per la produzione in linea Progettato per sistemi di rivestimento di grandi volumi con layout delle porte personalizzati e strutture rigide sotto vuoto. Supportano la lavorazione roll-to-roll o in linea, il che li rende rilevanti per applicazioni di rivestimento continuo ad alto rendimento e di deposizione multistrato. Visualizza il prodotto →
Le camere a vuoto vengono utilizzate anche nella produzione di idrogeno, nei test sui componenti delle celle a combustibile e nelle linee di essiccazione o riempimento delle batterie al litio. Queste applicazioni spesso combinano controllo dell'umidità, integrità del vuoto e requisiti di sicurezza. Una camera con la finitura superficiale errata può intrappolare l'umidità e forzare cicli di pompaggio più lunghi, riducendo direttamente la produttività. Le nostre camere per batterie a idrogeno e litio risolvono questo problema con superfici interne controllate e cordoni di saldatura sottoposti a test di tenuta.
 Camere a vuoto per processi con energia dell'idrogeno e batterie al litio Queste camere consentono il controllo dell'umidità e l'integrità del vuoto nella produzione di idrogeno, nei test sulle celle a combustibile e nell'asciugatura o nel riempimento delle batterie. Le superfici interne controllate e le saldature sottoposte a test di tenuta contribuiscono ad abbreviare i cicli di pompaggio e a migliorare la sicurezza del processo. Visualizza il prodotto →
Altre applicazioni, tra cui la simulazione aerospaziale, il rivestimento ottico e l'elaborazione della fibra ottica, impongono i propri vincoli, come grandi dimensioni complessive o requisiti speciali di visibilità.
Un fornitore affidabile non dovrebbe limitarsi a disegnare la camera e saldarla; dovrebbero anche aiutarti a scegliere il materiale, le flange, il trattamento interno e il piano di test giusti. Nella nostra esperienza, le seguenti domande restringono rapidamente l’elenco:
A DIVERTIMENTO SOLARE , seguiamo questo approccio dal 1986, combinando la produzione di apparecchiature per il vuoto con lavorazioni meccaniche di precisione e fabbricazione di componenti di grandi dimensioni. Questa combinazione mantiene le tolleranze sotto controllo dal primo taglio al test di tenuta finale.
Per alto vuoto e UHV, l'acciaio inossidabile 304L o 316L è solitamente la scelta più sicura grazie al basso degassamento e alla buona saldabilità. L'alluminio è un'alternativa pratica per camere grandi o sensibili al peso, ma richiede una preparazione della superficie più attenta.
Una superficie ruvida intrappola molecole di gas e residui di processo. Le superfici elettrolucidate o adeguatamente passivate rilasciano il gas più rapidamente, accorciano i tempi di pompaggio e riducono la contaminazione da particelle nei processi sensibili.
SÌ. La geometria, il numero e il tipo di porte, il materiale, il trattamento superficiale e i requisiti di test possono essere adattati al processo. Fornisci al tuo fornitore l'intervallo di pressione di esercizio, i tipi di gas, l'intervallo di temperatura e il tempo di ciclo previsto.
Richiedi un rapporto di ispezione dimensionale, certificati dei materiali, risultati dei test di tenuta dell'elio e un registro delle pulizie. Se la camera include saldature, richiedere anche i registri delle ispezioni delle saldature.
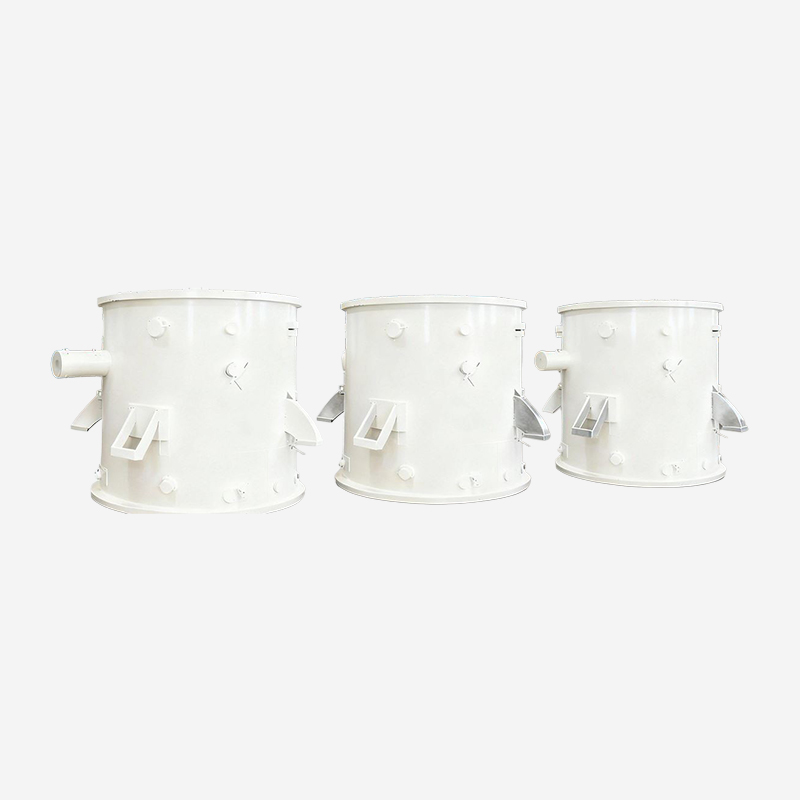
Progettato su misura per la deposizione e la sinterizzazione nella produzione di preforme per fib...
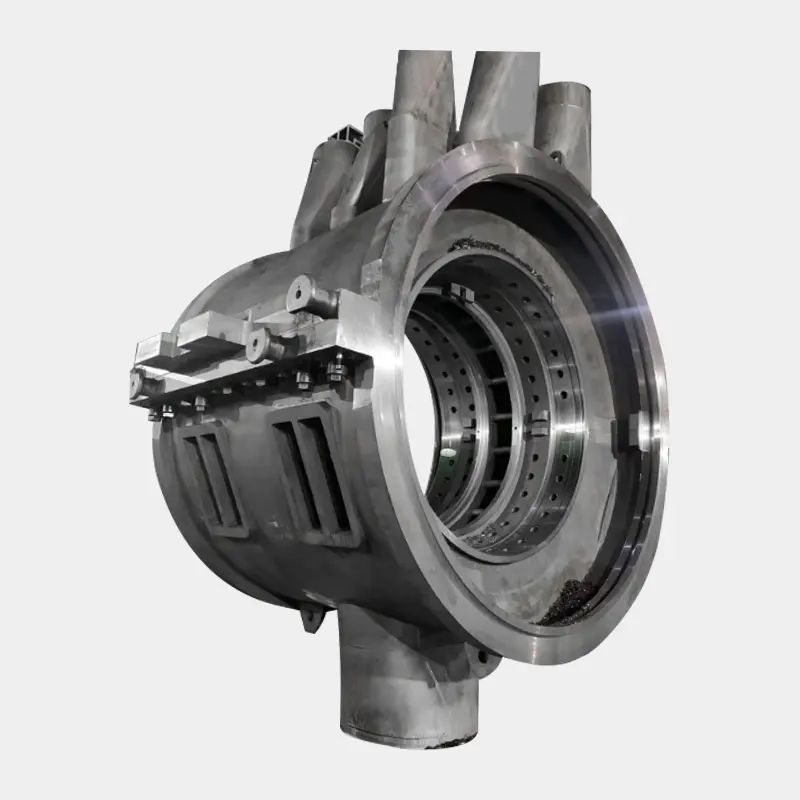
La lunghezza totale del cilindro è 5300 mm*la larghezza è 3294 mm*l'altezza è 6435 mm. Il pe...
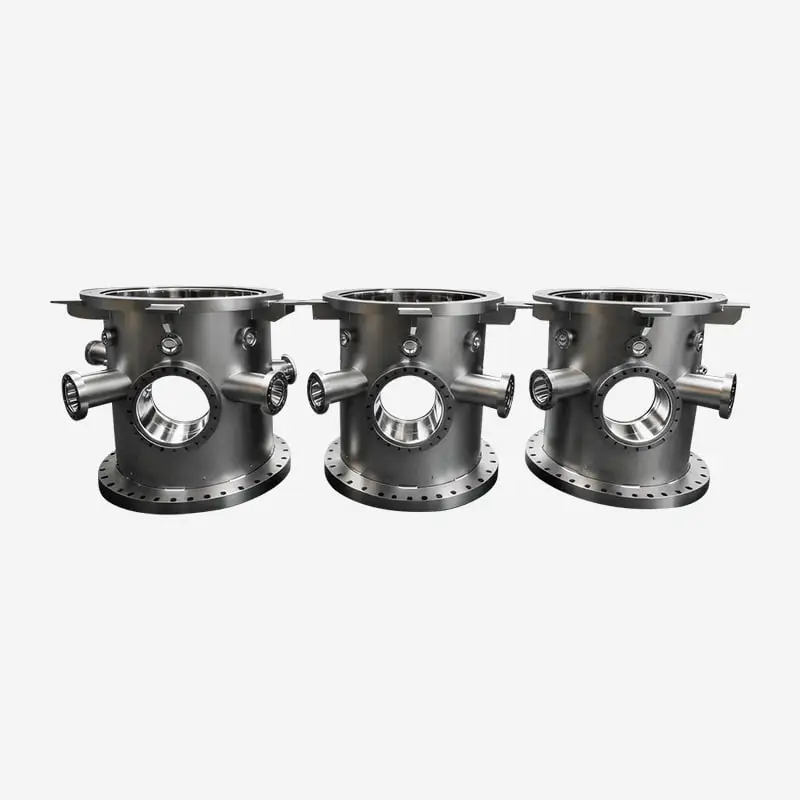
Rispettando gli standard HV e UHV, queste camere sono rigorosamente testate contro le perdite di ...
Il frantoio ad urto ad albero verticale a cavità profonda della serie VSI è una macchina sviluppa...
Pronti a innovare insieme? Contatta i nostri esperti.
Contattaci
Address: 288 Shande Road, città di Shanyang, distretto di Jinshan, Shanghai, Cina TEL/WhatsApp:Terminale mobile