Un ricercatore stringe una flangia CF, accende la pompa di supporto e osserva l'indicatore degli ioni salire oltre i 10⁻⁸ mbar. Poi si blocca. Il sistema mantiene il livello di vuoto basso, ma il range di vuoto ultra elevato rimane fuori portata. Questo scenario si verifica nei laboratori e nelle linee di produzione più spesso di quanto la maggior parte degli ingegneri voglia ammettere e, in quasi tutti i casi, il colpevole non è la pompa o il manometro, ma i componenti stessi.
I sistemi ad ultra alto vuoto (UHV) richiedono una mentalità diversa rispetto alle normali configurazioni ad alto vuoto. Nell'intervallo di pressione inferiore a 10⁻⁷ mbar, ogni materiale, ogni saldatura, ogni guarnizione e ogni finitura superficiale influisce sulla pressione di base raggiungibile. Scegliere il giusto componenti per ultra alto vuoto quindi non è una questione di preferenza: è la differenza tra un sistema che raggiunge i 10⁻¹⁰ mbar e uno che non esce mai dall'intervallo dei 10⁻⁶.
Questa guida spiega come funzionano i componenti UHV, dove si verificano i guasti e cosa controllare prima di impegnarsi con un fornitore.
L’UHV inizia dove la fisica ordinaria del vuoto cambia carattere. Al di sotto di circa 10⁻⁷ mbar, il flusso di gas diventa molecolare: le molecole si scontrano con le pareti molto più spesso che tra loro. Il degassamento dalle superfici supera il carico d'aria originale come fonte di gas dominante. E i tassi di perdita che sono irrilevanti a 10⁻⁵ mbar diventano catastrofici a 10⁻¹⁰ mbar.
Per questo motivo, un componente realmente classificato UHV deve soddisfare quattro condizioni contemporaneamente:
Questi quattro criteri spiegano perché una flangia industriale standard o una valvola a sfera commerciale non possono essere semplicemente "adattate" per il servizio UHV. La metallurgia, la geometria della tenuta e lo stato della superficie interna differiscono tutti dai componenti convenzionali.
La scelta del materiale determina il limite teorico delle prestazioni di un sistema UHV; la finitura superficiale determina quanto ti avvicini effettivamente a quel soffitto.
L'acciaio inossidabile di tipo 316L è il cavallo di battaglia della costruzione UHV. Il suo basso contenuto di carbonio riduce la precipitazione del carburo di cromo durante la saldatura e la sua struttura austenitica non subisce transizioni di fase magnetiche, una proprietà critica quando i componenti si trovano vicino all'ottica elettronica o ai percorsi del fascio. Il titanio appare dove contano il peso o l'espansione termica. L'alluminio è accettabile per alcune camere UHV, in particolare quelle di grandi dimensioni, a condizione che il trattamento superficiale sia appropriato.
Il tasso di degassamento scala con la superficie effettiva. Una superficie ruvida con Ra 3,2 µm intrappola il vapore acqueo e gli idrocarburi in modo molto più aggressivo di una superficie elettrofilizzata con Ra 0,4 µm. Per i livelli di vuoto più elevati, le superfici interne sono tipicamente:
Questo è il motivo per cui due camere di identica geometria possono avere pressioni di base completamente diverse. Il metallo è lo stesso; il lavoro di superficie no.
Ogni giunto in un sistema UHV rappresenta un potenziale percorso di perdita. La scelta delle flange e delle guarnizioni determina quindi sia il vuoto ottenibile che l'onere di manutenzione del sistema.
Per pressioni da 10⁻⁷ fino a 10⁻¹² mbar prevale il sistema CF (ConFlat). Un giunto CF utilizza un bordo tagliente su ciascuna faccia della flangia che morde una guarnizione in metallo morbido, in genere rame privo di ossigeno o OFC argentato, formando una tenuta ermetica. Poiché non è coinvolto alcun elastomero, i giunti CF possono essere cotti fino a 450 °C e mantengono la pressione indefinitamente una volta serrati correttamente.
Ciò che distingue una flangia CF di buona fattura da una di scarsa qualità non è il pezzo grezzo della flangia in sé, ma la geometria a lama di coltello. L'affilatura del bordo, l'uniformità dell'altezza e la durezza della superficie determinano se la guarnizione si deforma in modo coerente attorno all'intera circonferenza. La lavorazione incoerente qui produce perdite che compaiono solo dopo il ciclo termico.
Per le applicazioni che richiedono la piena compatibilità UHV, la scelta pratica è una coppia di flange CF certificata: non ruotabile per connessioni strutturali, ruotabile dove l'allineamento è difficile.
Le flange KF (flangia rapida) e ISO utilizzano O-ring in elastomero, tipicamente Viton o altri composti a basso degassamento, compressi tra anelli di centraggio. Questi sistemi sono convenienti, economici e del tutto appropriati per il vuoto spinto (da 10⁻³ a 10⁻⁷ mbar). Ma poiché gli elastomeri rilasciano gas, assorbono acqua e si degradano durante la cottura, i giunti KF e ISO non sono in grado di fornire le pressioni di base o le temperature di cottura richieste dal vero servizio UHV.
Detto questo, le configurazioni ibride sono comuni nei sistemi UHV: giunti KF utilizzati sul lato sgrossatura, giunti CF sul lato alto vuoto. Comprendere il confine tra loro fa parte dell'architettura di sistema competente.
Nei sistemi KF e ISO l'anello di centraggio svolge il doppio compito. Centra le flange, ma porta anche uno o due O-ring. Un anello con il durometro dell'O-ring sbagliato, la profondità della scanalatura sbagliata o il diametro interno sbagliato perderà durante la cottura o vibrerà allentato nei sistemi pompati. Queste sono piccole parti con conseguenze sovradimensionate.
La camera a vuoto è il palcoscenico sul quale ogni altro componente si esibisce. Il suo design determina l'efficienza del funzionamento delle pompe, la regolarità della cottura del sistema e la facilità con cui è possibile pulire l'interno.
Le saldature a piena penetrazione non sono negoziabili in UHV. Le saldature a punti e le saldature parziali creano volumi morti che degasano lentamente nel corso di giorni o settimane. Ogni cordone di saldatura deve essere continuo, privo di porosità e idealmente levigato sul lato del vuoto per ridurre la superficie.
La regola pratica: se non è possibile ispezionare una saldatura dal lato del vuoto, non è possibile fidarsi dell'UHV.
La passivazione ripristina lo strato protettivo di ossido. L’elettrolucidatura va oltre, rimuovendo uno strato controllato di materiale e levigando i picchi microscopici. Per le camere UHV utilizzate in applicazioni con semiconduttori o particelle, l'elettrophishing a Ra ≤ 0,4 µm con pulizia verificata è una pratica standard.
Le camere destinate alla lavorazione dei semiconduttori di terza generazione, come le apparecchiature SiC, devono affrontare vincoli ancora più severi in termini di materiale e pulizia. La camera stessa diventa una variabile di processo.
 Camere a vuoto per semiconduttori HV/UHV testate contro le perdite di elio Queste camere sono progettate per processi impegnativi di semiconduttori come la fabbricazione di SiC, con test di tenuta dell'elio che garantiscono tassi di perdita estremamente bassi. La loro rigidità e lavorazione di precisione si adattano agli ambienti ad alto vuoto in cui la geometria della camera influisce direttamente sulle prestazioni del sistema. Visualizza il prodotto →
Nel flusso molecolare libero, la conduttanza è puramente geometrica. Una porta lunga e stretta che collega una camera a una pompa può ridurre la velocità di pompaggio effettiva di 10 volte o più. I progettisti dovrebbero posizionare le porte della pompa in modo da ridurre al minimo la lunghezza del percorso, evitare gomiti ad angolo retto ove possibile e dimensionare tutte le porte presupponendo che la pompa sia efficace solo quanto consentito dal percorso.
Ogni parte mobile all'interno o su un sistema UHV sfida la filosofia di tenuta. Le valvole devono isolare le sezioni senza introdurre fonti di degassamento; i passanti devono trasmettere il movimento nel vuoto senza perdite.
Tre famiglie di valvole coprono la maggior parte dei requisiti UHV:
| Tipo di valvola | Meccanismo di tenuta | Gamma tipica | Cottura |
|---|---|---|---|
| Valvola ad angolo interamente in metallo | Guarnizione in rame compressa da cuneo | Da alta tensione a UHV | Fino a 300°C |
| Saracinesca a tenuta metallica | Guarnizione metallica, meccanismo del cancello scorrevole | Da alta tensione a UHV | Fino a 200°C |
| Valvola pneumatica a soffietto | O-ring in Viton o tenuta metallica, attuatore a soffietto | HV, alcuni modelli UHV | Dipende dal sigillo |
Per i sistemi che devono isolare ripetutamente un blocco del carico o una camera di processo, una valvola a saracinesca affidabile interamente in metallo è spesso l'unica opzione realistica. Le valvole sigillate in elastomero alla fine si allenteranno, assorbiranno il vapore acqueo e trascineranno la pressione di base verso l'alto.
I passanti elettrici in UHV consistono tipicamente in un conduttore brasato in una ceramica isolante, che a sua volta è saldata in una flangia CF. I passaggi di ferrofluido offrono un movimento rotatorio con perdite eccezionalmente basse ma richiedono attenzione alla temperatura e ai campi magnetici. Sono disponibili passaggi meccanici lineari e rotanti che utilizzano O-ring pompati in modo differenziale, ma per il servizio UHV, i design a soffietto saldato sono preferiti a causa dei percorsi di perdita dinamica pari a zero.
Nessuna singola pompa copre l'intero intervallo di pressione dall'atmosfera a 10⁻¹⁰ mbar. Un pratico stack di pompaggio UHV si basa su apparecchiature a più livelli, in cui ogni stadio colma il divario di pressione con quello successivo.
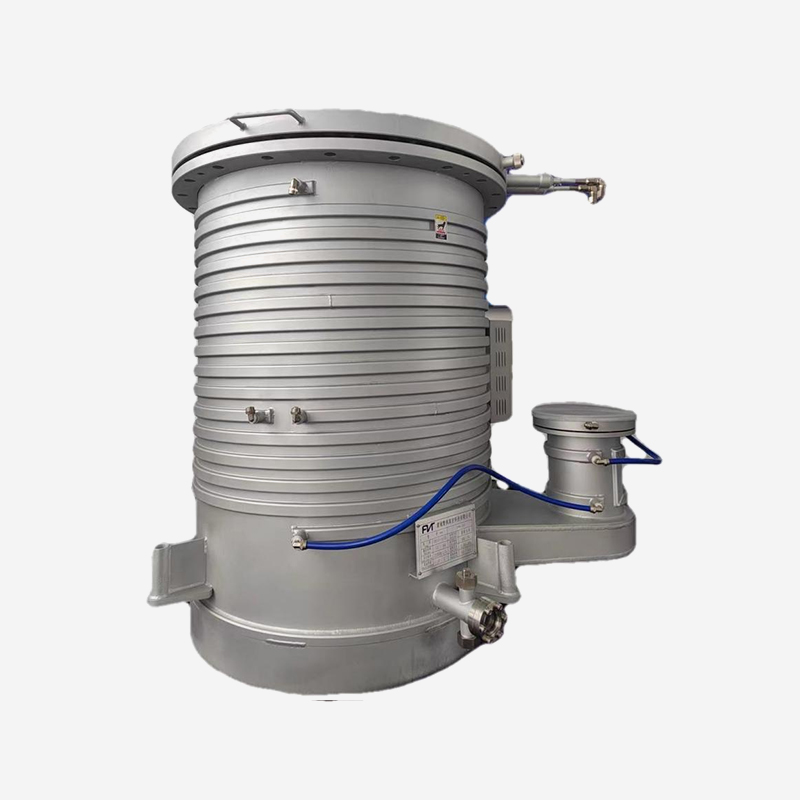
Le pompe a diffusione di olio rimangono importanti nei sistemi UHV che pompano grandi volumi o gestiscono carichi di gas pesanti. La mancanza di parti mobili e l’elevata produttività a basse pressioni li rendono utili in contesti industriali e di ricerca, a condizione che siano presenti una trappola fredda e un’attenta gestione del flusso a ritroso.
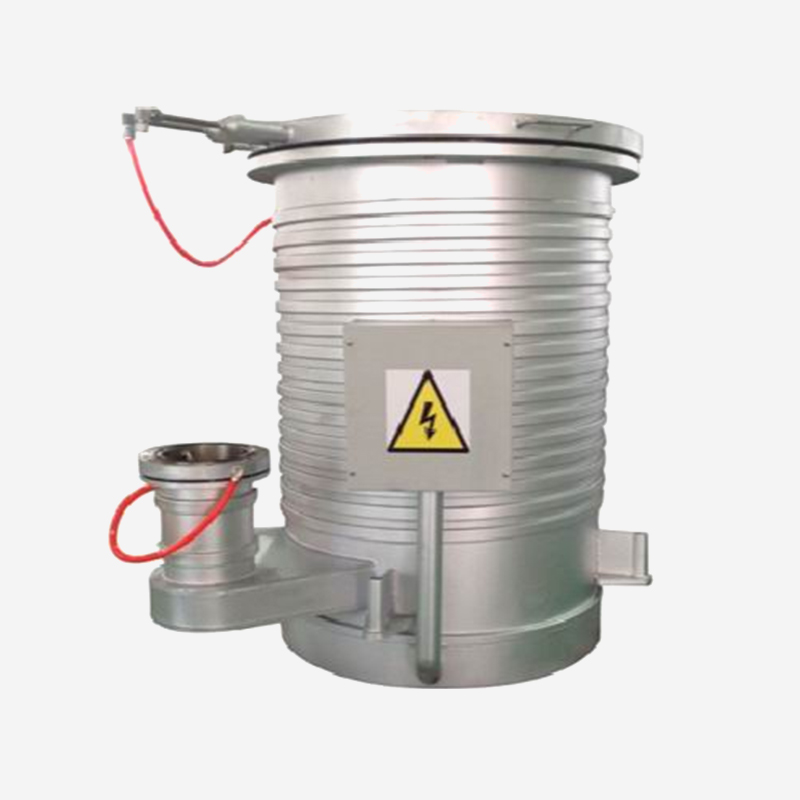 Pompa a diffusione d'olio DPM-16 con elevata produttività UHV Questa pompa gestisce grandi carichi di gas nei sistemi UHV senza parti in movimento, rendendola affidabile per applicazioni industriali e di ricerca. Il raffreddamento ad acqua forzato e la compatibilità con la trappola a freddo aiutano a gestire il backstreaming, che è fondamentale per mantenere l'efficienza complessiva del sistema. Visualizza il prodotto →
La pompa che porta il sistema dall'atmosfera all'alto vuoto rimuove il 99,99999% di tutte le molecole di gas. Se quella fase è inefficiente, contaminata o strozzata da una linea principale intasata, l’intero sistema va in difficoltà, indipendentemente dalla qualità dei componenti UHV a valle.
L'assemblaggio di un sistema UHV con componenti premium non è il traguardo: la verifica lo è. Due processi dominano la fase di messa in servizio.
A temperatura ambiente, una superficie in acciaio inossidabile rilascia vapore acqueo per mesi. Il processo di cottura a 150–250 °C accelera il desorbimento, rimuovendo lo strato d'acqua in ore o giorni anziché in mesi. I sistemi destinati a 10⁻¹⁰ mbar semplicemente non raggiungeranno la pressione target senza un ciclo di degassamento efficace.
Questo requisito ha implicazioni pratiche per la selezione dei componenti. Ogni flangia, valvola, manometro e oblò deve tollerare cicli termici ripetuti senza degradarsi. Questo è il vero motivo per cui le guarnizioni in elastomero falliscono nei sistemi UHV: si carbonizzano, degasano o perdono conformità dopo alcuni cicli di cottura.
Il rilevamento delle perdite con spettrometro di massa utilizzando l'elio è il gold standard per la verifica UHV. Un sistema ben costruito dovrebbe dimostrare un tasso di perdita di elio inferiore a 10⁻¹⁰ mbar·L/s. Qualunque valore superiore a 10⁻⁸ mbar·L/s indica una perdita reale che deve essere trovata e riparata prima che il sistema entri in servizio.
La qualità dei componenti varia notevolmente tra i produttori. Poiché la maggior parte dei componenti UHV sono installati all'interno di gruppi saldati o nascosti tra le flange, la scarsa qualità spesso emerge solo dopo settimane di messa in servizio.
Queste domande sono importanti perché le prestazioni UHV non sono visibili su una scheda tecnica. Lo stesso modello di flangia di fabbriche diverse può differire in termini di qualità del filo, ruvidità interna e disciplina di pulizia, producendo differenze di ordini di grandezza nella pressione di base.
I fornitori che hanno una lunga esperienza nella lavorazione meccanica di precisione lo capiscono. La disciplina richiesta per mantenere tolleranze di 0,001 mm, gestire la certificazione dei materiali e controllare lo stato della superficie si applica direttamente alla produzione dei componenti UHV. Questo è uno dei motivi per cui i componenti UHV più affidabili spesso provengono da produttori con radici nell'ingegneria di precisione piuttosto che da raccordi e impianti idraulici generici.
I sistemi di ultra alto vuoto premiano la pazienza e puniscono le scorciatoie. I componenti selezionati determinano ogni risultato misurabile: pressione di base, tempo di pompaggio, tasso di perdita, stabilità del bakeout e costo di proprietà per tutta la durata del sistema.
Inizia con le guarnizioni e le flange, dove hanno origine la maggior parte dei guasti. Quindi osserva la geometria della camera e le saldature, che determinano il degassamento e la conduttanza. Scegli le tue valvole e i tuoi passanti in base ai cicli termici e all'affidabilità, non solo al prezzo di listino. E verifica tutto, perché nel vuoto ultra spinto le buone intenzioni non contano, ma i tassi di perdita misurati sì.
I componenti per ultra alto vuoto sono realizzati per ridurre i tassi di perdita, utilizzano materiali a basso degassamento, resistono a temperature di cottura più elevate e vengono puliti in modo più rigoroso rispetto ai componenti standard per alto vuoto. In pratica ciò significa guarnizioni metalliche, struttura saldata, integrità verificata delle perdite e trattamenti superficiali controllati.
Le flange KF si basano su O-ring in elastomero che assorbono il vapore acqueo e si deteriorano con il calore. Non sono adatti al servizio UHV. Utilizzare flange CF con guarnizioni in rame per connessioni UHV e riservare componenti KF per linee di sgrossatura e altre sezioni non UHV.
Richiedi certificati dei materiali, registri dei trattamenti superficiali, risultati dei test di tenuta dell'elio e temperatura massima di cottura. Un componente pubblicizzato come "classificato per il vuoto" non dovrebbe essere considerato sicuro per gli UHV senza queste verifiche.
L'acciaio zincato, la ghisa, l'alluminio poroso e la maggior parte degli elastomeri standard non devono essere utilizzati all'interno di una camera UHV. Anche le leghe ad alto contenuto di zinco, piombo o zolfo degassano eccessivamente. L'ottone è al limite e dovrebbe essere utilizzato solo in piccole quantità previa verifica.
Controllare tre aree in ordine: in primo luogo, verificare la presenza di perdite autentiche utilizzando un rilevatore di perdite di elio; secondo, per contaminazione o cottura inadeguata; terzo, per un'efficace velocità di pompaggio nella camera. In pratica, la maggior parte dei guasti UHV sono riconducibili a una flangia o una valvola, non alla pompa o al manometro.
Forniamo una gamma completa di componenti chiave ad alte prestazioni per apparecchiature di depos...
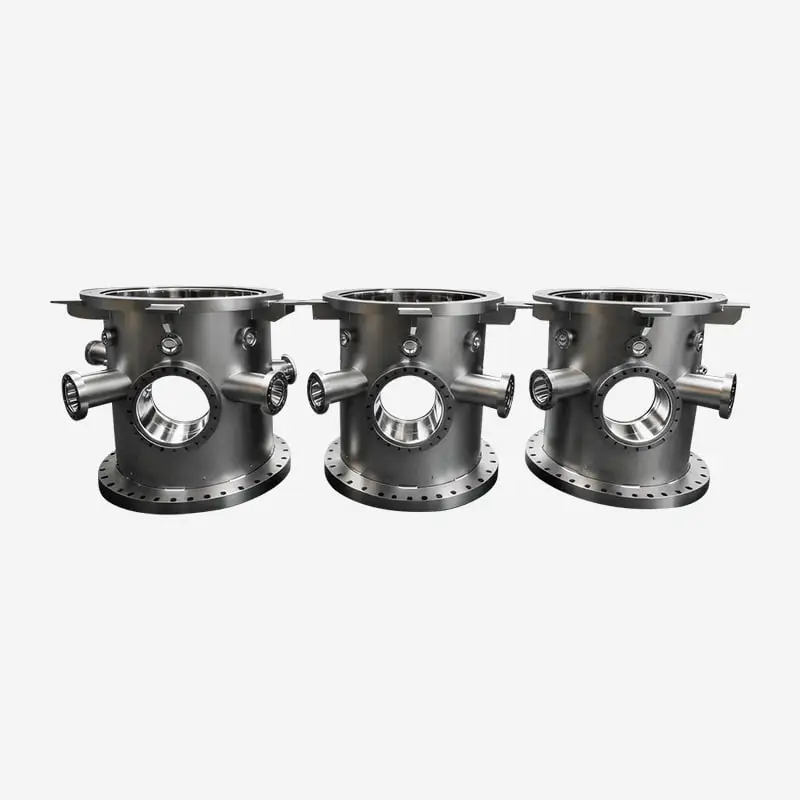
Rispettando gli standard HV e UHV, queste camere sono rigorosamente testate contro le perdite di ...
Per le applicazioni ad alta temperatura più impegnative, il carburo di silicio sinterizzato super...
Le ceramiche in carburo di silicio ad alte prestazioni presentano una resistenza all'usura e...
Il carburo di silicio ha un coefficiente di dilatazione termica che corrisponde a quello del sili...
Pronti a innovare insieme? Contatta i nostri esperti.
Contattaci
Address: 288 Shande Road, città di Shanyang, distretto di Jinshan, Shanghai, Cina TEL/WhatsApp:Terminale mobile